
Гибка листового металла остается одной из самых востребованных операций в машиностроении, строительстве и производстве металлоконструкций. От точности и производительности гибочного оборудования напрямую зависит качество готовых изделий — от простых коробов до сложных кузовных панелей и несущих конструкций. Гидравлические гибочные прессы для листового металла https://prompart.com/catalog/stanki_i_oborudovanie/listogibochnye-pressy/gidravlicheskie_gibochnye_pressy/ обеспечивают оптимальное сочетание усилия, точности и энергоэффективности, что делает их основным выбором для предприятий любого масштаба.
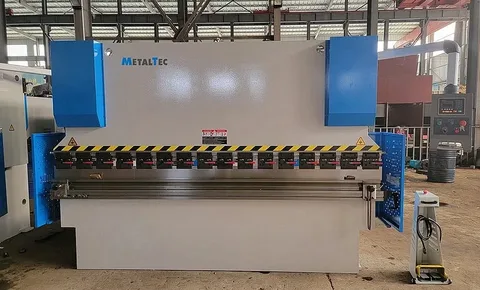
Современный рынок предлагает широкий модельный ряд: от компактных настольных прессов до тяжелых машин с усилием 1000 тонн и более. Технологии не стоят на месте — внедрение систем ЧПУ, гибридных приводов и автоматической смены инструмента значительно расширяет возможности оборудования. Чтобы сделать правильный выбор, необходимо понимать конструктивные особенности, критерии подбора и современные тенденции развития гибочных прессов.
«Качественный гидравлический гибочный пресс при правильной эксплуатации служит 20–25 лет без капитального ремонта, обеспечивая стабильную точность гибки в пределах ±0,1 мм», — подтверждают статистику производители в технических каталогах 2025 года.
Устройство и принцип работы гидравлического гибочного пресса
Основой любого гибочного пресса является массивная станина С-образной или О-образной конструкции, обеспечивающая жесткость и минимальные деформации при нагрузках. Гидравлическая система состоит из масляного бака, насоса, распределительных клапанов и гидроцилиндров, которые передают усилие на подвижную траверсу. Ползун с закрепленным пуансоном движется вертикально вниз, воздействуя на лист, уложенный на рабочую матрицу.
Современные прессы оснащаются синхронизирующими системами, которые обеспечивают параллельность движения ползуна по всей длине станины. Это критически важно для получения равномерного угла гибки по всей детали. Дополнительные системы компенсации прогиба станины (гидравлические или механические) позволяют корректировать нагрузку в центральной части, устраняя погрешности, возникающие из-за упругих деформаций.
Основные конструктивные узлы и их функции
Станина пресса изготавливается из высокопрочной листовой или цельносварной стали с термической обработкой для снятия напряжений. Гидравлический блок включает насос высокого давления, предохранительные и регулирующие клапаны, обеспечивающие плавное нарастание и сброс давления. Система управления может быть релейной (для простых моделей) или программной на базе ЧПУ с сенсорным экраном.
Важнейший узел — рабочий инструмент (пуансон и матрица), который изготавливается из инструментальной стали с высокой твердостью и износостойкостью. Современные прессы комплектуются быстросъемными креплениями инструмента, что сокращает время переналадки с 30–40 минут до 3–5 минут. Для работы с различными радиусами и углами предусмотрены универсальные наборы инструмента со сменными вставками.
«При выборе пресса важнее всего правильно оценить реальную потребность в усилии — завышение характеристик на 20–30% ведет к перерасходу электроэнергии и удорожанию оборудования без производственной необходимости», — советует главный технолог завода металлоизделий Сергей Алексеев.

Критерии выбора гидравлического гибочного пресса
Первый и главный параметр — номинальное усилие пресса, измеряемое в тоннах. Оно зависит от толщины и ширины листа, а также от предела прочности материала. Для стали обычной прочности (до 400 МПа) рекомендуется следующее соотношение: на 1 мм толщины и 1 метр ширины листа требуется примерно 30–40 тонн усилия. Таким образом, для гибки листа 3×2500 мм потребуется пресс усилием не менее 120 тонн.
Второй ключевой параметр — длина рабочей зоны (ширина между стойками), которая определяет максимальный размер детали. Третий фактор — ход ползуна и расстояние между столом и траверсой в открытом состоянии, позволяющее обрабатывать высокие бортовые детали. Также учитывайте скорость рабочего хода и холостого хода, от которых зависит производительность на однотипных операциях.
Сравнительная таблица параметров гибочных прессов
| Усилие, тонн | Толщина стали (макс.), мм | Длина гибки, мм | Тип привода |
|---|---|---|---|
| 40–80 | 2–3 | 1250–2500 | Гидравлика / гибрид |
| 100–200 | 4–8 | 2500–4000 | Гидравлика с ЧПУ |
| 250–600 | 10–20 | 4000–6000 | Гидравлика с компенсацией |
| 800–1200 | до 30 | 8000 и более | Гидравлика высокой мощности |
При выборе обязательно обращайте внимание на наличие системы компенсации прогиба (гидромеханической или CNC-управляемой). Дешевые модели без компенсации дают погрешность угла до 2–3° в середине детали, что критично для многих изделий. Также оценивайте энергопотребление — гибридные модели с сервоприводами потребляют на 40–50% меньше электроэнергии по сравнению с классическими маслостанциями постоянной мощности.
Современные тенденции в развитии гибочных прессов
Главный тренд последних лет — переход к полностью электрическим и гибридным приводам. Электропривод обеспечивает максимальную точность позиционирования (до ±0,01 мм), минимальный уровень шума и отсутствие утечек масла. При этом классическая гидравлика остается незаменимой для работы с толстыми листами и крупногабаритными деталями, где требуется пиковое усилие более 300 тонн.
Второй значимый тренд — интеграция с системами автоматизированного проектирования (CAD/CAM). Современное ЧПУ позволяет загружать 3D-модели изделий, автоматически рассчитывать траекторию гибки, последовательность переходов и выбирать оптимальный инструмент. Это сокращает время подготовки производства с часов до минут, особенно при выпуске сложных многоперегибных деталей для аэрокосмической и автомобильной промышленности.
Практические рекомендации по эксплуатации
- Регулярно проверяйте уровень и качество масла в гидросистеме — загрязнение является причиной 70% отказов.
- Каждые 6–12 месяцев проводите калибровку параллельности ползуна и проверку системы компенсации прогиба.
- Используйте только оригинальный инструмент или качественные аналоги с подтвержденной твердостью (минимум 48–52 HRC).
- Соблюдайте рекомендованные производителем максимальные толщины и пределы прочности для предотвращения перегрузок.
- Перед гибкой проверяйте плоскостность и толщину листа — отклонения свыше допуска приводят к неточной геометрии.
Для предприятий, которые не имеют возможности приобрести дорогой многофункциональный пресс, рассмотрите вариант модернизации существующего парка: установка новых систем ЧПУ и быстросменных креплений инструмента может повысить производительность на 30–50% при затратах, составляющих 20–30% от стоимости новой машины. Лизинг и программы trade-in у крупных поставщиков также помогают обновлять парк без единовременных крупных инвестиций.
«Регулярное сервисное обслуживание гибочного пресса — это экономия, а не затрата. Один час незапланированного простоя обходится предприятию в 5–10 раз дороже регламентного ТО», — напоминает технический инспектор Владимир Трошин.
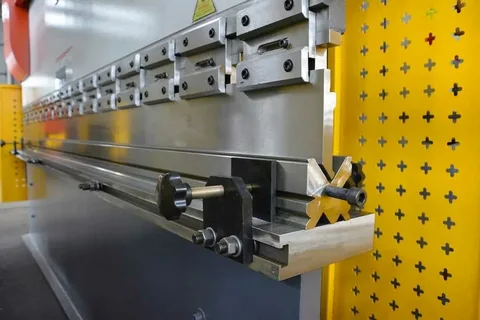
Безопасность и организация рабочего места
Гибочные прессы относятся к оборудованию повышенной опасности. На каждом рабочем месте должны быть установлены двухручные посты управления, световые завесы и лазерные сканеры, исключающие доступ рук оператора в зону гибки. Современные системы ЧПУ также программируются на автоматическую остановку при превышении усилия или отклонении положения заготовки.
Обязательное требование — наличие инструкции по охране труда и регулярное проведение обучения персонала. Операторы должны знать алгоритмы экстренной остановки, порядок смены инструмента и правила строповки тяжелых заготовок. Рекомендуется организовать отдельный участок с конвейерными роликами для подачи и съема листов, чтобы минимизировать ручной труд и снизить риск травматизма.
«`
